温湿度记录仪:企业生产与储存的最佳守护者
在现代工业领域中,温湿度的精确控制至关重要。例如,在制药行业中,药物的质量很大程度上取决于其存放环境。而温湿度记录仪正是这一过程中的重要工具。它不仅能够实时监测和记录仓库内的温度与湿度变化,还可以通过无线通信技术将数据传输至云端数据库。
实时监控的魅力 想象一下,当药品仓库的温湿度超出安全范围时,温湿度记录仪就像是一位不眠不休的哨兵,第一时间向管理人员发出警告。这种及时的信息反馈机制对于防止潜在的质量问题至关重要。
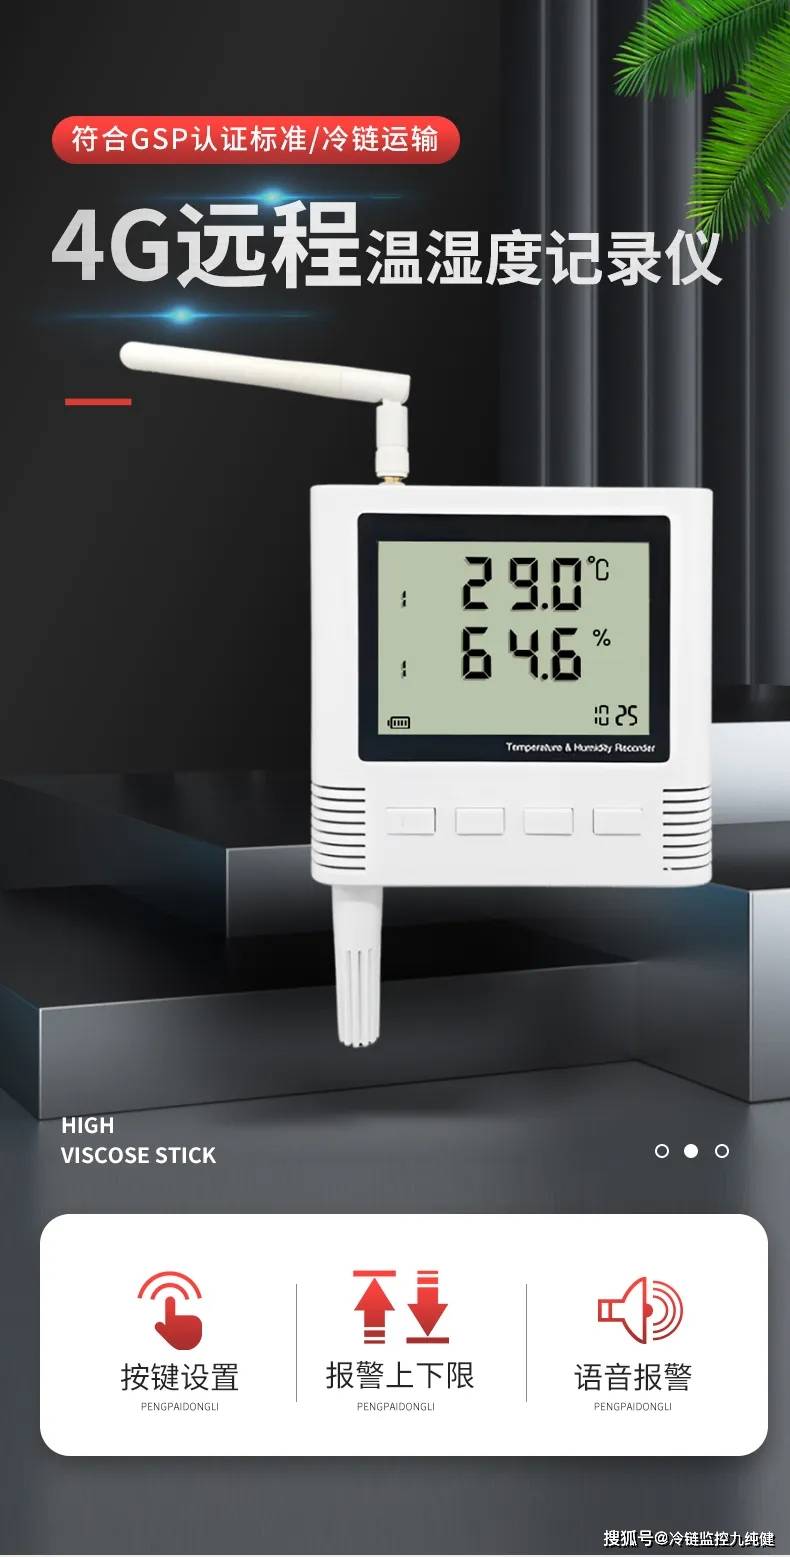
此外,在仓储物流行业中,温湿度记录仪还被用于确保商品在运输过程中的品质。例如,在冷链运输中,温湿度传感器能够实时监测货物周围环境的变化,保证货物的新鲜度和完整性。
灵活应用的多面手 除了制药行业,温湿度记录仪还在多个领域得到了广泛的应用。比如,在食品加工企业中,它可以帮助确保原材料、半成品及成品在储存过程中保持最佳状态;在精密仪器制造厂,它则用于控制制造环境中的温度与湿度,以避免因外部因素导致的产品质量问题。
相比之下,传统的温湿度测量方式虽然也能达到一定效果,但其弊端也不容忽视。例如,在没有无线通信功能的情况下,需要定期进行人工检查和记录工作。而温湿度记录仪采用非接触式或传感器直接感知的方式,不仅提高了工作效率,同时也减少了人为干预对数据准确性造成的影响。
未来趋势展望 随着物联网技术的不断发展,未来的温湿度记录仪将变得更加智能化、集成化。通过与各种智能设备及平台进行连接,不仅能够实现更加精准的数据采集和分析,还能帮助企业管理层制定更为科学合理的生产策略,优化资源配置,从而提升整体竞争力。
总而言之,在众多行业领域中,温湿度记录仪已逐渐成为不可或缺的一部分。无论是保障药品质量、维护冷链运输安全还是提高生产效率等方面都发挥着重要作用。未来它将继续向着更加便捷高效的方向发展,为企业带来更多的价值与可能。